Матриці для екструзії алюмінієвих профілів: виробництво та замовлення
Коли пресс для экструзии стоит, а цех ждёт профиль для заказа на фасадные системы, одна неисправная матрица может обойтись в сотни тысяч рублей простоя. Технологи-экструзионщики, закупщики и руководители производств алюминиевых профилей в Москве, Санкт-Петербурге, Екатеринбурге, Самаре и Казани знают это лучше других. Матрица — самый дорогой расходник линии, и от её качества зависит, сколько тонн профиля удастся выпустить до замены, какой будет поверхность и насколько стабильной окажется геометрия. matrix определяет всё, что происходит с металлом в зоне формования, поэтому выбирать её по одной лишь цене в рублях (₽) опасно.

Проблема обычно выглядит одинаково: матрица пришла с опозданием, профиль не проходит по допускам, поверхность покрыта разводами, а закупщик не может понять, что именно было указано в техническом задании и почему поставщик его не учёл. Сроки изготовления сложных матриц растягиваются, а критерии выбора поставщика часто сводятся к сравнению коммерческих предложений без проверки технологии. В этой статье мы разберём, из каких элементов состоит матрица, как правильно выбрать её под конкретный профиль, какие этапы проходит изготовление, сколько обычно длятся работы и где чаще всего совершаются ошибки. Цель — дать инструмент для принятия решения, а не общее представление о предмете.
Что такое матрица для экструзии и как она работает
Экструзия алюминия означает продавливание нагретого до пластичного состояния металла через отверстие определённой формы. Именно это отверстие и есть главный рабочий элемент, который формирует сечение профиля. Заготовка (слиток) нагревается до температуры примерно 450–500 °C, помещается в контейнер пресса, а затем плунжер давит на неё, выдавливая металл через матрицу. На выходе получается профиль, который сразу попадает на стол охлаждения и далее на растяжку, резку и старение. Качество профиля определяется тем, насколько равномерно металл проходит через канал матрицы, а это напрямую зависит от её конструкции.
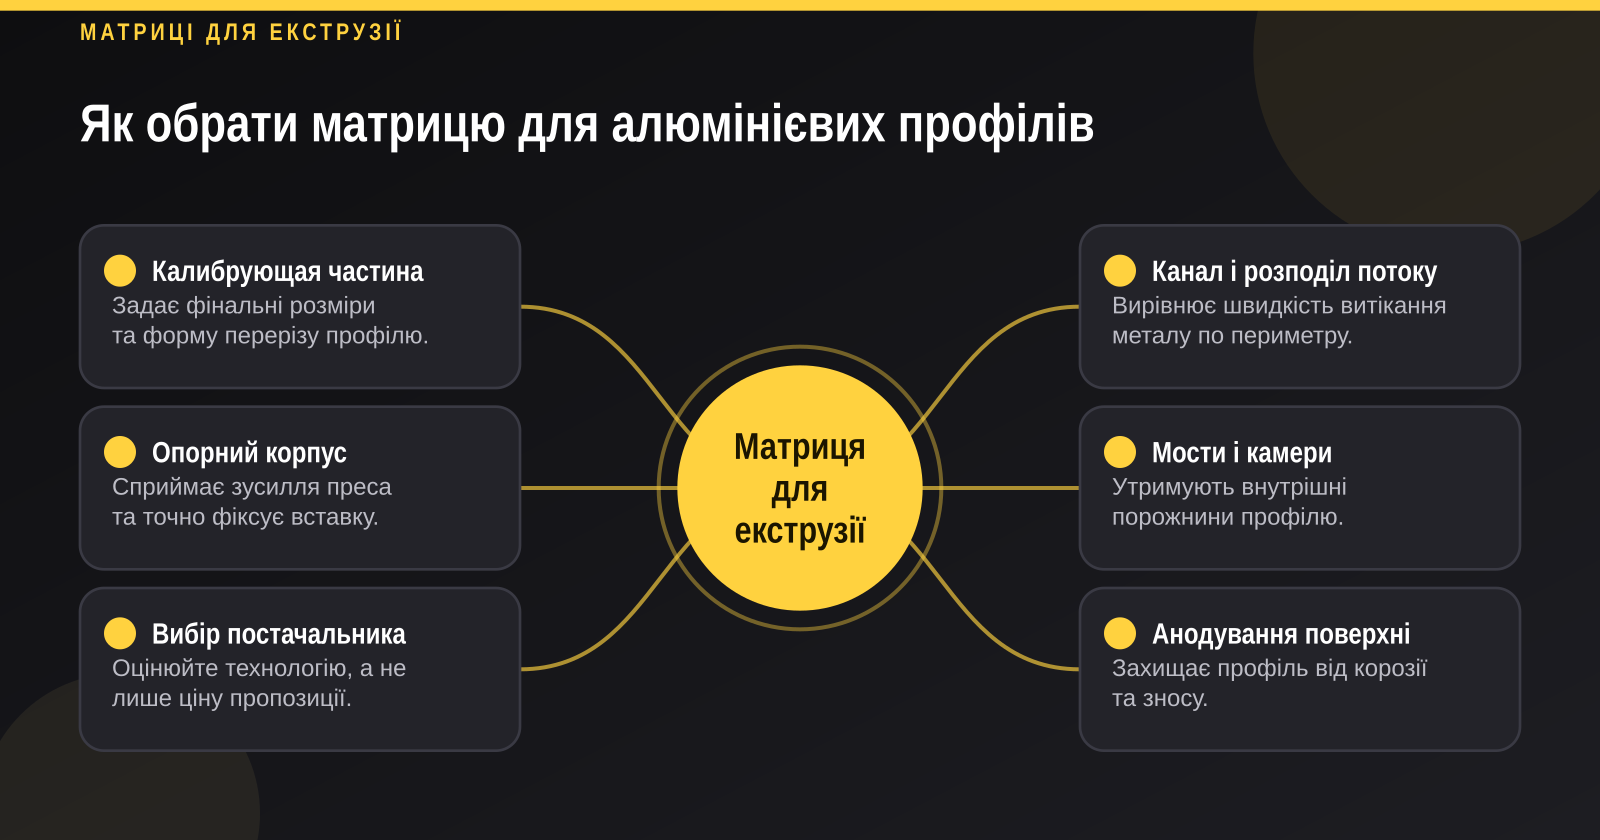
Конструкция матрицы включает несколько функциональных частей. Калибрующая стрелка (калибрующая лента) задаёт финальные размеры и форму сечения; её длина и профиль подбираются так, чтобы скорость истечения металла по всему периметру выравнивалась. Канал подводит металл к калибрующей части и распределяет поток. Опорная часть (корпус или держатель) воспринимает огромные усилия пресса и обеспечивает точное позиционирование вставки. Если профиль имеет полости, в матрице используются мосты, которые удерживают внутреннюю часть сечения, и камеры, которые позволяют металлу соединиться после обтекания моста. Ошибка в расчёте любого из этих элементов приводит к тому, что стенки профиля получаются разной толщины или появляются дефекты на стыке потоков.
Распределение потока металла — ключевой вопрос проектирования. Тонкие стенки металл проходит быстрее толстых, и без компенсации профиль искривляется. Конструктор решает эту задачу, меняя глубину и ширину калибрующей ленты по разным участкам периметра. Этот подход называют выравниванием скоростей истечения, и на практике он требует опыта и моделирования. Именно поэтому одну и ту же геометрию разные производители могут реализовать с разным результатом.
Типы матриц: плоские, полые, с мостами и камерами
Плоские матрицы применяются для открытых профилей без внутренних полостей: уголков, швеллеров, простых тавров. Конструкция проста, а рабочая вставка одна, поэтому такие матрицы дешевле и быстрее в изготовлении. Однако даже простой профиль требует правильной компенсации, если его сечение асимметрично.
Полые матрицы нужны для профилей с замкнутыми полостями, например для оконных и дверных систем, где присутствуют внутренние камеры. Здесь используется мост, который поддерживает внутреннюю часть сечения, а металл обтекает его с двух сторон. Мост должен быть жёстким, иначе он прогибается под давлением, и толщина стенок внутри получается неравномерной. Расчёт моста и его крепления — одна из самых трудоёмких задач при проектировании.
Матрицы с камерами применяются, когда нужно сложное распределение металла по сечению. Камеры создают дополнительное пространство, где поток собирается перед выходом в калибрующую часть. Такой подход позволяет выровнять скорость истечения при сложной геометрии, но усложняет конструкцию и увеличивает стоимость. Матрица с разделённым потоком используется тогда, когда профиль имеет несколько изолированных частей, соединённых тонкими перемычками, и без разделения металл не заполнит все участки равномерно.
Выбор типа определяется не только геометрией, но и тем, какой пресс есть в распоряжении. Усилие пресса, диаметр контейнера и скорость выдавливания ограничивают то, какие матрицы можно эксплуатировать безопасно. Поэтому перед заказом стоит уточнить параметры оборудования, а не только чертёж профиля.
Как выбрать матрицу: критерии и параметры
Первый критерий — технологичность профиля. Коэффициент формы, то есть отношение периметра сечения к его площади, даёт представление о сложности: чем выше коэффициент, тем тоньше и разветвлённее профиль, тем сложнее обеспечить равномерное истечение. Толщина стенок влияет так же: переход от толстой стенки к тонкой создаёт зону неравномерного течения, которую нужно компенсировать конструктивно. Отношение периметра к площади помогает быстро оценить, потребуется ли мост или камеры. Рекомендуется до заказа прогнать чертёж через технолога, который укажет проблемные зоны.
Второй критерий — материал рабочих элементов. Для корпуса матрицы и вставок применяются инструментальные штамповые стали. Твёрдость рабочей части определяет износостойкость, а азотирование повышает поверхностную твёрдость и снижает налипание алюминия. Важно понимать, что чрезмерная твёрдость делает сталь хрупкой, поэтому режим термообработки подбирается под конкретную марку и нагрузку. Для тонких и сложных каналов обычно выбирают сталь с более высокой вязкостью, даже если её износостойкость немного ниже.
Третий критерий — ресурс и экономика. Матрица рассчитывается на определённое количество циклов или тонн выдавленного металла, после которого она требует ремонта или замены. Чтобы оценить стоимость одной тонны профиля, нужно разделить стоимость матрицы с учётом амортизации на объём продукции за её ресурс и добавить затраты на ремонт и простой. Такой расчёт часто показывает, что более дорогая матрица с большим ресурсом выгоднее для серийного производства, а дешёвая подходит для небольших партий или прототипов.
Ключевая мысль: матрица, выбранная по цене за комплект, часто оказывается самой дорогой за тонну профиля. Считайте стоимость выпуска, а не стоимость инструмента.
- Коэффициент формы и отношение периметра к площади сечения
- Минимальная и максимальная толщина стенок, переходы между ними
- Марка стали рабочей вставки и корпуса, режим азотирования
- Ожидаемый ресурс в тоннах или циклах и условия эксплуатации
- Совместимость с усилием и размерами контейнера пресса
Этапы изготовления матрицы: от чертежа до испытаний
Изготовление начинается с проектирования и моделирования течения металла. Конструктор получает техническое задание, включающее чертёж профиля, сплав, температуру нагрева, скорость выдавливания и требования к поверхности. На основе этих данных выполняется CAE-моделирование, которое показывает, как металл будет двигаться через канал и где возникнут зоны повышенных напряжений или дефекты. Хорошее техническое задание экономит недели: если сплав, температура и скорость не указаны, конструктор вынужден принимать допущения, и они часто оказываются неверными.
Далее идёт механическая и электроэрозионная обработка. Сложные каналы вырабатываются электроэрозией, поскольку твёрдая сталь плохо поддаётся фрезерованию. Допуски на калибрующую часть обычно очень жёсткие, и контроль геометрии выполняется на координатно-измерительной машине. После этого вставки проходят доводку вручную: полировку каналов и корректировку калибрующей ленты. Ручная доводка сильно влияет на качество поверхности, так как даже небольшие риски на канале создают полосы на профиле.
Термообработка и азотирование завершают изготовление инструмента. После закалки и отпуска возможна деформация, поэтому контроль геометрии повторяется. Азотирование повышает износостойкость, но тоже может изменить размеры, и это учитывается заранее. Только после этого матрица направляется на пробное прессование. Пробное прессование показывает, как инструмент работает в реальном процессе: проверяются размеры профиля, поверхность, прямолинейность и отсутствие дефектов. Приёмочные критерии должны быть согласованы до начала работ, иначе спор о качестве затянется. Подбор конструкции matrix зависит от геометрии профиля, сплава и производительности пресса, поэтому инженеры обычно сначала проектируют её под конкретную задачу, а уже потом переходят к изготовлению.
Сроки, стоимость и планирование заказа
Сроки изготовления зависят от сложности. Простая плоская матрица может быть готова за несколько недель, тогда как сложная полая матрица с мостами и камерами требует заметно больше времени на проектирование, обработку и доводку. Загрузка цехов и логистика также влияют на результат: если часть операций выполняется у другого исполнителя или материал приходит издалека, сроки увеличиваются. Для планирования стоит заранее согласовать график с учётом времени на пробное прессование и возможную доработку.
Структура стоимости обычно включает проектирование, материал, обработку, термообработку и испытания. Наибольшую долю часто занимают обработка и доводка, поскольку они требуют квалифицированного труда и дорогого оборудования. Оптимизировать цену можно, уменьшая количество уникальных профилей, объединяя заказы по сплаву и геометрии и продумывая серийность. Чем больше выпускается одинаковой продукции, тем быстрее окупается проектирование.
Планирование также требует резервирования. Для критичных позиций стоит держать запасной комплект матриц, чтобы не останавливать пресс при поломке или плановом ремонте. Стратегию резервирования удобно строить вокруг графика технического обслуживания пресса: матрицы заказываются заранее, до того как текущий комплект достигнет предельного ресурса.
Типичные ошибки и способы их избежать
Самая распространённая ошибка — недостаточное техническое задание. Если в нём нет требований к поверхности, допусков, сплава, температуры и скорости, поставщик вынужден угадывать. Результат предсказуем: профиль не проходит приёмку, и матрицу приходится переделывать. Чтобы этого избежать, в задании стоит фиксировать все параметры процесса и критерии качества поверхности.
Вторая группа ошибок связана с эксплуатацией. Перегрев матрицы, неправильное предварительное нагревание и некорректное смазывание приводят к быстрому износу и дефектам. На поверхности профиля это проявляется как пузыри, роздувы, расслоения и следы от моста. Многие из этих дефектов появляются не из-за конструкции, а из-за режима работы, поэтому технологи должны контролировать температуру инструмента и состояние каналов.
Третья ошибка — выбор поставщика по минимальной цене без учёта ресурса и гарантии. Сравнивать предложения нужно по стоимости тонны профиля, а не по стоимости комплекта. Обязательным шагом должно быть пробное прессование перед запуском в серию: оно покажет реальное поведение инструмента и позволит скорректировать его до того, как будут потеряны тонны металла.

Чем может помочь производителям профилей компания Extrusion
Компания Extrusion занимается производством матриц для экструзии алюминиевых профилей. Работа начинается с изготовления по чертежу или образцу заказчика, поскольку именно этот вариант чаще всего требуется производствам, которые выпускают нестандартные сечения. Проектирование и проверка технологичности профиля выполняются до запуска, чтобы выявить проблемные зоны на этапе, когда исправление стоит дёшево.
Подбор стали и режимов азотирования выполняется под конкретный сплав и планируемый объём выпуска. Это важно, потому что одна и та же матрица может показать разный ресурс в зависимости от состава алюминия и скорости прессования. Далее сопровождается пробное прессование, по результатам которого инструмент может быть доработан. Кроме того, поставщик помогает быстро пополнить существующие комплекты или отремонтировать матрицы, уже работающие на вашем парке прессов.
Если вы сомневаетесь в выборе типа матрицы под имеющееся оборудование, стоит получить консультацию до заказа. Это позволяет сопоставить усилие пресса, размеры контейнера и требования к профилю и не переплачивать за избыточную сложность.
Выводы для практического применения
Выбор матрицы — это решение, которое влияет на всю экономику выпуска профиля. Перед заказом полезно пройти короткий чек-лист: описана ли геометрия и допуски, указан ли сплав, температура и скорость, определён ли требуемый ресурс, согласованы ли приёмочные критерии, предусмотрено ли пробное прессование, понятны ли сроки и условия ремонта. Если на большинство вопросов есть чёткие ответы, заказ с высокой вероятностью пройдёт гладко.
Порядок действий при заказе выглядит так: сначала технологическая проверка профиля и подготовка технического задания, затем проектирование и согласование конструкции, далее изготовление с промежуточным контролем геометрии, после этого пробное прессование и приёмка по заранее согласованным критериям. Этот порядок позволяет не потерять время на доработках и сохранить бюджет.
Наконец, ведите журнал ресурса каждой матрицы: дату запуска, объём выпущенного металла, режимы работы, даты ремонта и замечания по качеству. Эти данные позволят точно рассчитать стоимость тонны профиля с учётом амортизации инструмента и принимать обоснованные решения о сроках замены и выборе поставщика. Матрица, которую вы учитываете так же строго, как станок или пресс, становится предсказуемым элементом производства, а не источником внезапных простоев.